osVAC (neo) Fragen & Antworten - Questions and Answers

osVAC neo

ww-birke
Registriert
4. September 2025
Beiträge
67
Ort
world wide
Hab ich gemacht...viel besser :emoji_slight_smile: Danke für den Hinweis.

Dann hänge ich gerade noch ne Frage an:
ich habe einen Mirka Handschleifer mit Absaugschlauch, der allerdings 20mm hat. Die Anpassung des Schaluchdurchmessers in Fusion geht leider nr bis 22mm bei 21mm kommt ein Fehler, bei 20mm kommen schon 4. Kann man das als Fusion360 Halbwissender selbst irgendwo anpassen oder fliegt einem dann der Schlauchadapter um die Ohren? :emoji_wink:
Die Fehlermeldung in Fusion ist leider nicht wirklich selbsterklärend
Anhang anzeigen 216902
Die Fehlermeldungen von Fusion360 sind ein modernes Orakel von Delphi :emoji_frowning2:

Ich kann das Verhalten nachvollziehen. Allerdings ergeben sich stark unterschiedliche Fehlerbilder in Abhängigkeit davon, in welcher Reihenfolge man die Parameter ändert. Mal totaler Schrott, mal ist nur der Gewindeanfang und -ende nicht angeschrägt. Siehe Bild. Das ist bei Schlauch nicht das ganz große Problem. Aber wenn man Gewebeschlauch mit eindrehen möchte, dann ist das ein show stopper.
1780420066185.png
Wenn bei dir nur das Problem mit dem Gewinde existiert, dann könntest du damit wahrscheinlich leben. Oder gibt es bei dir größere Probleme.

Ich muss mir das nochmal in Ruhe anschauen.
 

Dieter59

ww-fichte
Registriert
30. Oktober 2019
Beiträge
17
Ort
Saarland
Sorry für die verspätete Rückmeldung. bin seit ner Woche im Urlaub und melde mich danach nochmal.
 

osVAC neo

ww-birke
Registriert
4. September 2025
Beiträge
67
Ort
world wide
Die Fehlermeldungen von Fusion360 sind ein modernes Orakel von Delphi :emoji_frowning2:

Ich kann das Verhalten nachvollziehen. Allerdings ergeben sich stark unterschiedliche Fehlerbilder in Abhängigkeit davon, in welcher Reihenfolge man die Parameter ändert. Mal totaler Schrott, mal ist nur der Gewindeanfang und -ende nicht angeschrägt. Siehe Bild. Das ist bei Schlauch nicht das ganz große Problem. Aber wenn man Gewebeschlauch mit eindrehen möchte, dann ist das ein show stopper.
Anhang anzeigen 216906
Wenn bei dir nur das Problem mit dem Gewinde existiert, dann könntest du damit wahrscheinlich leben. Oder gibt es bei dir größere Probleme.

Ich muss mir das nochmal in Ruhe anschauen.
Unter
https://magentacloud.de/s/BDpLEjPRDfsMpE7?path=/
liegt eine neue Version
osVACneo v358.f3z
Damit ist das Problem nicht mehr aufgetreten. Außerdem benötigt sie die Fusion360-Erweiterung ParametricText nicht mehr.
 

Dieter59

ww-fichte
Registriert
30. Oktober 2019
Beiträge
17
Ort
Saarland
Super, vielen Dank, jetzt funktioniert es auch mit dem Mirka-Schlauch :emoji_slight_smile: Und schneller ist es auch ohne den Parametric-Text
 

MrSpoocy

ww-pappel
Registriert
28. Juni 2026
Beiträge
1
Ort
Deutschland
Wer es vielleicht möglich auf der FAQ Seite eine Skizze + Beschreibung zu machen welchen Wert bei messen eines Schlauch in welchen Parameter muss? Also auch Dinge wie die Steigung etc. Vielleicht gibt es das hier im Thread schon, aber keiner liest 27 Seiten ;/.
 

Dieter59

ww-fichte
Registriert
30. Oktober 2019
Beiträge
17
Ort
Saarland
Kennst Du das OsvacNeo? Da steht mMn so ziemlich alles was man braucht. Allerdings habe ich bisher immer nur den/die Durchmesser angepasst und das hat immer gepasst.
 

DanielLarusso

ww-pappel
Registriert
10. September 2026
Beiträge
3
Ort
Hamburg
Moin,

vermutlich ist diese Frage schon mehrfach aufgekommen und ich versuche auch schon sie seit ein paar Tagen selbst zu lösen.

Ich versuche einen F32H32 (drehbar) zu drucken. Als erstes hatte ich mir einen bei Makerworld rausgesucht. Allerdings hat ab der Hälfte mein Bambulab A2L nur noch Spaghetti produziert. Anschließend habe ich mir die Masterdatei von osVAC heruntergeladen und von Fusion aus zu Bambu Studio geschickt und gedruckt. Das Ergebnis war solala. Im inneren waren sehr viele lose Fäden. welche ich herausknibbeln musste. Drehen tut er sich jetzt und würde wohl auch funktionieren, aber da ich noch eine mehr brauche, möchte ich definitiv eine bessere Qualität erreichen.

Ich habe mir die osVAC Doku angeguckt und auch mit ChatGPT diskutiert. Leider wurden die Druckergebnisse nicht besser.

Was mache ich falsch? Was ist der Trick um einen ordentlichen Druck zu bekommen?
Gibt es ein fertiges Druckprofil für den Bambulab A2L in PLA oder PTEG?

Viele Dank schon einmal im voraus.

VIele Grüße,
Daniel
 
Zuletzt bearbeitet:

osVAC neo

ww-birke
Registriert
4. September 2025
Beiträge
67
Ort
world wide
Moin,

vermutlich ist diese Frage schon mehrfach aufgekommen und ich versuche auch schon sie seit ein paar Tagen selbst zu lösen.

Ich versuche einen F32H32 (drehbar) zu drucken. Als erstes hatte ich mir einen bei Makerworld rausgesucht. Allerdings hat ab der Hälfte mein Bambulab A2L nur noch Spaghetti produziert. Anschließend habe ich mir die Masterdatei von osVAC heruntergeladen und von Fusion aus zu Bambu Studio geschickt und gedruckt. Das Ergebnis war solala. Im inneren waren sehr viele lose Fäden. welche ich herausknibbeln musste. Drehen tut er sich jetzt und würde wohl auch funktionieren, aber da ich noch eine mehr brauche, möchte ich definitiv eine bessere Qualität erreichen.

Ich habe mir die osVAC Doku angeguckt und auch mit ChatGPT diskutiert. Leider wurden die Druckergebnisse nicht besser.

Was mache ich falsch? Was ist der Trick um einen ordentlichen Druck zu bekommen?
Gibt es ein fertiges Druckprofil für den Bambulab A2L in PLA oder PTEG?

Viele Dank schon einmal im voraus.

VIele Grüße,
Daniel

Also, zunächst mal generell: einen F32H32 druckt man mit dem F nach oben und der H steht auf der Druckplatte. Auch das wurde nämlich vertauscht.

Dann: Wenn ein Drucker Spaghetti druckt, dann hat normalerweise der Drucker irgendwo ein Problem. Da muss man da suchen. Denn da stimmt grundlegend was nicht. Schichtdicke und Drucktemperatur ist das erste, was mir da einfällt.

Spezielle Profile sind für osVAC (neo) nicht erforderlich.

Lose Fäden im Inneren kommen immer wieder mal vor. Zumindest zu einem großen Teil ist auch das eine Frage der Druckereinstellungen. Dieses Phänomen tritt mit PETG häufiger auf als mit PLA.

Wo genau treten die Fäden auf? Da gibt es einige anfällige Stellen. Wenn der Drucker da schlecht eingestellt ist, dann gibt es da auch mehr Probleme.

Last, but not least: Es gibt eine geteilte Variante des F32H32. Die könnte etwas gutmütiger sein.

Es tut mir leid, dass ich in dem Fall nur allgemeine Tipps geben kann.
 

DanielLarusso

ww-pappel
Registriert
10. September 2026
Beiträge
3
Ort
Hamburg
Also, zunächst mal generell: einen F32H32 druckt man mit dem F nach oben und der H steht auf der Druckplatte. Auch das wurde nämlich vertauscht.

Dann: Wenn ein Drucker Spaghetti druckt, dann hat normalerweise der Drucker irgendwo ein Problem. Da muss man da suchen. Denn da stimmt grundlegend was nicht. Schichtdicke und Drucktemperatur ist das erste, was mir da einfällt.

Spezielle Profile sind für osVAC (neo) nicht erforderlich.

Lose Fäden im Inneren kommen immer wieder mal vor. Zumindest zu einem großen Teil ist auch das eine Frage der Druckereinstellungen. Dieses Phänomen tritt mit PETG häufiger auf als mit PLA.

Wo genau treten die Fäden auf? Da gibt es einige anfällige Stellen. Wenn der Drucker da schlecht eingestellt ist, dann gibt es da auch mehr Probleme.

Last, but not least: Es gibt eine geteilte Variante des F32H32. Die könnte etwas gutmütiger sein.

Es tut mir leid, dass ich in dem Fall nur allgemeine Tipps geben kann.
Danke für deine schnelle Antwort.

Die Ausrichtung beim Drucken war so wie von dir beschrieben. F oben und H unten.

Hmm, wenn die Spaghetti an meinem Drucker liegen, dann muss ich mal auf Ursachenforschung gehen. Ich hatte das noch bei keinem anderen Druck und es ist immer an der der Stelle aufgetreten, an dem sich der Adapter später drehen lassen soll. Ich werde gleich nochmal einen Druck anschmeißen und dann mal Fotos machen von den losen Fäden.

Die geteilte Version habe ich auch schon ausgedruckt. Diese ließ sich problemlos drucken. Allerdings ging nach dem einführen den Rings der Adapter nur sehr schwer zu drehen. Ist das normal?
 

DanielLarusso

ww-pappel
Registriert
10. September 2026
Beiträge
3
Ort
Hamburg
Ein paar mal mit der Hand drehen hat bei mir dieses Problem gelöst.

Im Wechsel jeweils eine 3/4 Umdrehung - rechts - links - rechts - links ...
Hatte leider keine Besserung gebracht.

Und vor dem Zusammenstecken ein Tropfen harzfreies Öl hilft auch.
Das ist ein guter Tipp! Habe ich gleich mal mit Silikon-Öl ausprobiert und dreht jetzt wesentlich besser. Danke.

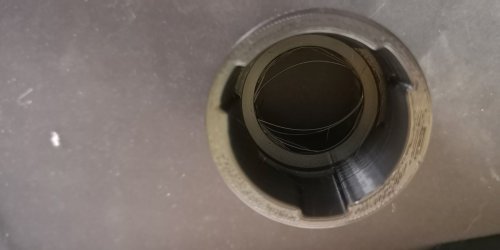
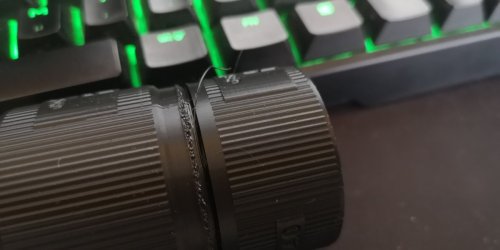
@osVAC neo Ich habe mal Fotos angehangen. Einmal wie es innen nach dem druck aussieht und außen sieht es auch nicht richtig aus.
Irgendeine Idee, woran das liegen könnte?
 

Anhänge

  • IMG_20260911_095345.jpg
    IMG_20260911_095345.jpg
    56,3 KB · Aufrufe: 18
  • IMG_20260911_095355.jpg
    IMG_20260911_095355.jpg
    78,9 KB · Aufrufe: 18

gospat83

ww-buche
Registriert
5. November 2023
Beiträge
296
Ort
Schleswig-Holstein
Ich habe leider keinen Tipp für dich wie du den Druck verbessern könntest, aber ich kann dir sagen, dass meine Drucke innen genau so aussehen wie deine. Sowhol mit PLA+ als auch mit PETG. Ich drucke mit einem Bambu Lab P1S. Ich würde mir da keinen großen Kopf machen und auch keine großen Mühen investieren. Einfach mit irgendeinem Gegenstand die Fäden bestmöglich entfernen und gut ist. Das wird die "Performance" vermutlich in keinster Weise beeinflußen.
 

HAndreasH

ww-pappel
Registriert
5. August 2022
Beiträge
14
Ort
Österreich-Salzburg
Unter
https://magentacloud.de/s/BDpLEjPRDfsMpE7?path=/
liegt eine neue Version
osVACneo v358.f3z
Damit ist das Problem nicht mehr aufgetreten. Außerdem benötigt sie die Fusion360-Erweiterung ParametricText nicht mehr.
Könntest Du bitte kurz beschreiben wo die Änderungen stattgefunden haben?
Wäre für mich (vielleicht auch für Andere) interessant.
Könnte es da Kompatibilitätsprobleme mit der bisher aktuellen Version geben?
Danke
 
Oben Unten