Ausriss und Verbrennung bei Fräsen mit Falzkopf

Helm

ww-kastanie
Registriert
4. Oktober 2025
Beiträge
35
Ort
Jena
Hallo allerseits,

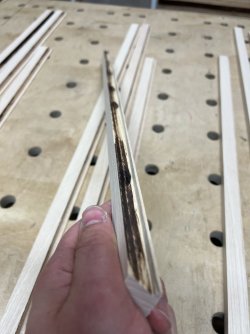
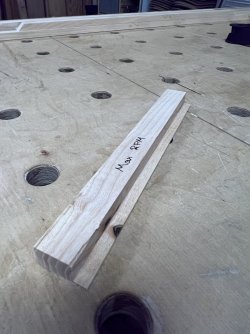
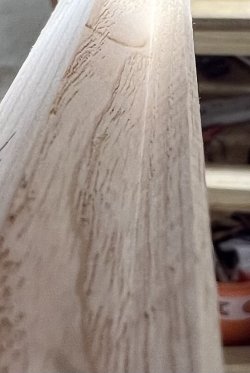
Mir passiert es immer wieder, dass das Fräsen mit dem 50mm Falzkopft ausfranzt und verbrennt. Hat jemand zufällig ähnliche Erfahrungen gemacht oder weiss woran dies liegen könnte?

Der Fräser ist ein Falzkopf von Systemshop24, mit 12mm Schaft und Hartmetall Wendeplatten. Die Wendeplatten gibts in verschiedensten Geschmacksrichtungen. Ich habe glaube die universellen drauf.

Ich habe auch mit der Drehzahl experimentiert und verschiedene Ergebnisse erhalten. Aber richtig sauber war davon keins.

Oder könnte es einfach an der langfasrigen Esche liegen, wie in den Beispielbildern unten?

Würde mich freuen wenn ihr mir helfen könntet dieses Rätsel endlich zu lösen. :emoji_slight_smile:

Grüße Helm
 

Anhänge

  • IMG_2445.jpeg
    IMG_2445.jpeg
    157,1 KB · Aufrufe: 156
  • IMG_2446.jpeg
    IMG_2446.jpeg
    112,6 KB · Aufrufe: 155
  • IMG_2447.jpeg
    IMG_2447.jpeg
    204,5 KB · Aufrufe: 160

stefan.

ww-esche
Registriert
9. März 2025
Beiträge
486
Ort
Augsburg
Du hast entweder komplett stumpfe Wendeplatten oder viel zu wenig Vorschub. Drehzahl so hoch wie möglich und halt max. 24000 wir aufgedruckt.

Saubermachen/entharzen würde auch nicht schaden :emoji_wink:
 

dsdommi

ww-robinie
Registriert
19. Mai 2021
Beiträge
4.199
Ort
Maintal
Wenn ich mir auf Bild 3 das Messer anschaue, dann sieht es für mich total stumpf aus. Kann auch die Perspektive sein , aber es sieht für mich vorne rund aus.
 

justplanesteve

ww-ulme
Registriert
3. August 2026
Beiträge
177
Ort
ELMIRA
Als jemand, der Werkzeuge herstellt und schärft:

Der Freiwinkel an der Wendeschneidplatte ist unzureichend. Das kann daran liegen, dass sie – wie Stefan sagte – stumpf ist. Hast du Holz bearbeitet, das abrasive Bestandteile enthielt? Manchmal reicht schon das Bearbeiten von geschliffenem Holz aus, um die Schneide stumpf werden zu lassen. Oder ist sie schon stark abgenutzt?

Alternativ könnte es sein, dass die Wendeschneidplatte für den jeweiligen Anwendungsfall nicht den optimalen Spanwinkel (bzw. die daraus resultierende Freiwinkelgeometrie) aufweist.

Wenn das Drehen der Platte auf die nächste, frische Schneide das Problem behebt, war sie stumpf. Bringt das keine Verbesserung beim Schnitt, ist es die falsche Platte.

Wenn es zu Brandspuren kommt, würde ich die Drehzahl nicht erhöhen. Ich würde jedoch versuchen, den Vorschubapparat auf die nächsthöhere Stufe zu stellen.

Ich finde die Ausrichtung, die du für den Schnitt des Brettes gewählt hast, interessant; das ist natürlich deine Entscheidung und mag Gründe haben, die mir nicht bekannt sind.
 

Tilia

ww-robinie
Registriert
29. Juni 2009
Beiträge
738
Ort
Nähe KA
Irgendwas schmort ja da. Und wo Holz schmort, ist große Hitze. Und wo große Hitze ist, wird auch die Schneide heiß, die Metallstruktur der Schneide wird weich, und dadurch auch die Schneide stumpf.

Wie sieht es denn mit der Absaugung aus?
Irgendwie sind da ja noch ziemlich viele Späne auf dem Fräskopf. Auch die Späne können schmoren wenn die nicht gescheit abtransportiert werden.

Mein erster Verdacht wäre aus der Entfernung zunächst aber auch, ob der Vorschub zu vorsichtig/langsam gewählt wurde(?). Auch dann, wenn die Schneide sozusagen nur noch auf dem gefrästen Material entlang rutscht, und nicht Material hat wo sie "greifen" kann, entsteht aufgrund der Reibung hohe Hitze. Mit den oben beschriebenen Folgen für die Schneide.
 
Zuletzt bearbeitet:

Helm

ww-kastanie
Registriert
4. Oktober 2025
Beiträge
35
Ort
Jena
Vielen Dank für das zahlreiche Feedback!

Darauf das Messer mal zu wechseln hätte ich auch selbst kommen können. :emoji_sweat_smile: Habe mal ganz frische aufgezogen, was das Ergebniss deutlich verbessert. Ganz perfekt ist es aber irgend wie noch nicht. Immernoch leichter Ausriss und leichte Brandspuren.

Ich finde die Ausrichtung, die du für den Schnitt des Brettes gewählt hast, interessant
Das hast du scharf beobachtet. Der Grund ist ein weiteres Problem: Oft ist die zur Drehachse parallele Fläche wellig nach dem fräsen. Als ob sich einzelne Schnitte abzeichnen. Die andere Seite is meist sauberer, jedoch oft verbrannt. Deshalb ist die Ausrichtung hier so gewählt. Damit zumindest die Leimfläche sauber und glatt ist.

Vorschubapperat habe ich leider nicht. Ich verwende hier lediglich Andruckfedern. Absaugung ist angeschlossen und funktioniert auch recht gut.
 

Anhänge

  • IMG_2448.jpeg
    IMG_2448.jpeg
    201 KB · Aufrufe: 65
  • IMG_2450.jpeg
    IMG_2450.jpeg
    122,9 KB · Aufrufe: 64
  • IMG_2449.jpeg
    IMG_2449.jpeg
    209,8 KB · Aufrufe: 65

Eilberger

ww-kiefer
Registriert
23. September 2026
Beiträge
49
Ort
94547 Iggensbach
Du machst einen Falz. Dafür brauchst du für beide Seiten (wo sozusagen Holz übrig bleibt) Schneiden. Also auf dem Bild von Dir praktisch 2x senkrecht und 2x liegend. Ich denke vom Bild, dein Fräser hat das nicht... Dann reißt es aus - und wenn das Brett nicht fest angepresst ist ( ohne Vorschubapparat), rubbelt der Fräskörper auf dem Holz und es verbrennt. Daher die verbrannten Halbkreise.

Soweit meine Vermutung aus der Ferne. Aber ohne Garantie...
 

Tilia

ww-robinie
Registriert
29. Juni 2009
Beiträge
738
Ort
Nähe KA
Jetzt hab ich mir die Bilder nochmal in Ruhe und mit ein paar Zoll mehr als am Handyscreen angesehen.

Die Antworten von Heiko und Eilberger sind auf jeden Fall zielführend und gehen in die richtige Richtung. An einer der Falzwandungen entsteht aktuell kein Schnitt, sondern nur Reibung.
 

Tilia

ww-robinie
Registriert
29. Juni 2009
Beiträge
738
Ort
Nähe KA
Genausowenig wie man am Hartmetall sieht wie es ‚Rund‘ wird, wird es bei Wärme weich.
Das ist richtig. War dann wohl in der Wortwahl in der Beschreibung nicht sorgfältig genug durchdacht ausgewählt.

Auswirkung auf eine (stark nachlassende) Schnittgüte kann aber das dauerhaft starke Erhitzen einer Fräserschneide dennoch durchaus haben.
 

Testlabor

ww-ahorn
Registriert
2. September 2026
Beiträge
102
Ort
Welt
Auswirkung auf eine (stark nachlassende) Schnittgüte kann aber das dauerhaft starke Erhitzen einer Fräserschneide dennoch durchaus haben.
Das gilt aber nur für HSS- und nicht für Hartmetallwerkzeuge.

Bei Bearbeitung von Holzwerkstoffen sind das Erhitzen einer Hartmetallschneide und der daraus resultierende Verlust an Schnittqualität kein Thema.
Die Temperaturen an der Schneide liegen bei der Bearbeitung je nach Holzart bei ca. 100°C (Nadelholz) bis ca. 300°C (Spanplatte, Multiplex).

Hartmetall-Wendeplatten sind bis zu Temperaturen von ca. 900°C problemlos einsetzbar, ohne dass es einem nennenswerten Verlust an Schnittgüte kommt. So hohe Temperaturen werden (wenn überhaupt) aber nur bei Metallbearbeitung erreicht wenn in Sonderfällen auf Kühlung verzichtet werden muss.

Bei Werkzeugen mit aufgelöteten Hartmetallschneiden ist i.d.R. die Lötverbindung das schwächste Glied. Hier sollten Temperaturen von > 450°C vermieden werden weil sonst die Lötverbindung an Festigkeit verlieren kann. Das ist aber bei der Bearbeitung von Holzwerkstoffen eigentlich auch nicht erreichbar wenn man sein Werkzeug nicht vergewaltigt.
 

bast_ig

ww-robinie
Registriert
26. Januar 2025
Beiträge
691
Ort
München
@Testlabor, danke für die fundierte Erklärung. Es gibt ja beim Fräsen hin und wieder auch Brandspuren. Hatte ich letztens erst wegen schlechter Spanabfuhr.

Ist das ein Problem für HW-Werkzeuge? Die Schneide wird ja nicht gleich die Temperatur der verbrannten Späne annehmen.

Grüße
 

Tilia

ww-robinie
Registriert
29. Juni 2009
Beiträge
738
Ort
Nähe KA
Bei Bearbeitung von Holzwerkstoffen sind das Erhitzen einer Hartmetallschneide und der daraus resultierende Verlust an Schnittqualität kein Thema.
Mir ging (geht) es dabei auch nicht um die normale, also schneidende oder spanende, Bearbeitung von Holz oder Holzwerkstoffen. Auch nicht wenns mal hier oder da ne kleine angeschmorte Stelle im Stirnholz oder so gibt.

Sondern mir geht es darum, wenn ein gröberer(!) Fehler (welcher Art auch immer) auftritt, und der Fräser sich über viele Meter quasi nur noch durchs Holz schmort, die Fräsung über viele Meter hinweg schwarz und verkohlt ist (wie in den Eingangsbildern, wobei wir da ja auch nur diesen einen kurzen Einblick erhalten), dass dabei m.M.n. sehr hohe Temperaturen entstehen können (sonst wäre das Holz ja nicht verkohlt). Und dass solche Temperaturen das Metall/die Schneide (auch bei HM) meines Erachtens nach durchaus schädigen können.

Und dabei bleib ich für meinen Teil auch.

Ich gehe absolut mit euch mit, dass Hartmetall weitaus hitzebeständiger ist, und dass HM bei thermischer Überlastung nicht weich wird, sondern wenn dann eher spröde. Den Punkt dass es sich hier um Hartmetall handelt hatte ich zugegeben in meiner ersten Antwort gar nicht bedacht.

Mal hier oder da eine kleine Brandspur, das macht nichts. Das weiß ich auch.

Ich werde aber jedenfalls trotzdem weiterhin anstreben, mich mit einem Fräser (ja, auch HM) durchs Holz zu schneiden, und nicht mich durch Material hindurch zu brennen. Auch der Schneide zuliebe.

Und ein Fräser der ein solches schmor Abenteuer (über viele Meter) hinter sich hat, würde ICH mir auf jeden Fall erst mal ganz genau anschauen, bevor ich ihn bei einigen tausend U/min wieder in Betrieb nehme. Und im Zweifelsfall würde ICH die Schneiden halt tauschen. HM hin oder her.

Man wird mich jedenfalls nicht davon überzeugen können, dass ein Hartmetall Fräser Alles mitmacht, und Alles verzeiht, nur weil er aus HM ist.
 
Zuletzt bearbeitet:

Kerstenk

ww-robinie
Registriert
27. Februar 2022
Beiträge
3.348
Ort
Greifenstein
Und ein Fräser der ein solches schmor Abenteuer (über viele Meter) hinter sich hat, würde ICH mir auf jeden Fall erst mal ganz genau anschauen, bevor ich ihn bei einigen tausend U/min wieder in Betrieb nehme. Und im Zweifelsfall würde ICH die Schneiden halt tauschen. HM hin oder her.
wenn es zu solchen Spuren wie oben gezeigt kommt, was in dem Fall oben durch Verwendung falscher Schneiden geschehen, leidet im Höchstfall die vorderste Spitze der Schneide, mehr nicht. Es entsteht dadurch kein Sicherheitsrisiko, nur ein schlechtes Fräsbild. Im oben gezeigten Fall nur durch Schmauch verdreckte Schneide, denn die Schmalkante hat in dem Fall gar meine Schneide, die stumpf werden kann.
Wobei man sagen muss, HM ist nicht gleich HM, auch da gibt es sehr große Qualitätsunterschiede.

Brandspuren weisen immer darauf hin, dass das Verhältnis Drehzahl zu Vorschub nicht stimmt. Also entweder zu langsam, im Vorschub, oder die Drehzahl (Schnittgeschwindigkeit) zu hoch. Mit abnehmender Schärfe verändert sich das Verhältnis, in dem Fall noch drastischer, da keine Schärfe vorliegt.
 

Testlabor

ww-ahorn
Registriert
2. September 2026
Beiträge
102
Ort
Welt
Es gibt ja beim Fräsen hin und wieder auch Brandspuren. Hatte ich letztens erst wegen schlechter Spanabfuhr.

Ist das ein Problem für HW-Werkzeuge? Die Schneide wird ja nicht gleich die Temperatur der verbrannten Späne annehmen.
Erste Verfärbungen im Holz gibt es ab ca. 150°C. Ab 200°C gibt es dann richtige Brandspuren und bei ca. 300°C ist der Punkt erreicht bei dem sich Holz selbst entzünden kann. Alle genannten Temperaturen sind aber absolut unkritisch für Hartmetall.

Und ja - schlechte Spanabfuhr ist eines der wesentlichen Probleme bei spanabhebender Bearbeitung weil dann die Späne an den Schnittflächen verklemmen / reiben können und dort Hitze erzeugen statt wegzufliegen und damit die entstehende Wärme abzuführen.
Deshalb gilt in so einem Fall: Drehzahl runter und / oder Vorschub rauf. Das verringert den Wärmeeintrag (Drehzahl) und erhöht die Wärmeabfuhr (Vorschub).

Ein Druckluftstrahl auf den Schneiden-Eingriffspunkt ist auch sehr effektiv sein um Brandspuren zu vermeiden weil Späne ausgeblasen und gleichzeitig das Werkzeug und Werkstück gekühlt werden.

Verfärbungen im Holz sind aus meiner Sicht kein spezifisches Problem von Hartmetall, sondern bei korrekter Drehzahl / Vorschub höchstens ein Problem der freien Spanräume, die bei Haltern für Wendeplatten teilweise ungünstig (klein) sind (oder besser sein müssen). Dazu kommt die bauartbedingt zerklüftete Oberfläche der Wendeplattenhalter die ein Anhaften von Spänen begünstigt.

Wenn man sich eine längere Strecke mit qualmendem Werkzeug durch das Material brennt, dann kann sich an der Schneide eine sog. Aufbauschneide bilden. Diese überdeckt und verklebt die die eigentliche Werkzeugschneide und verstärkt so die Hitzeentwicklung und Brandspuren noch deutlich.
Wenn man die Schneide dann von den Anhaftungen reinigt (Harzlöser etc.) ist die Hartmetallschneide aber wieder perfekt.

Aber nochmals - die Temperaturen die bei der Holzbearbeitung entstehen können sind für Hartmetall absolut unkritisch.
Man wird mich jedenfalls nicht davon überzeugen können, dass ein Hartmetall Fräser Alles mitmacht, und Alles verzeiht, nur weil er aus HM ist.
Das sagt auch niemand. Stöße und Vibrationen mag Hartmetall überhaupt nicht und deutlich weniger als HSS. Aber die Temperaturen über die wir bei Holzbearbeitung sprechen entlocken Hartmetall wirklich nur ein müdes Lächeln :emoji_wink:
 

Helm

ww-kastanie
Registriert
4. Oktober 2025
Beiträge
35
Ort
Jena
Hallo,
auf dem Bild ist es nicht richtig zu erkennen. Ich glaube aber, du hast nur zweischneidige Wendeplatten drauf. Für sauberer Ergebnisse brauchst du aber vierschneidige.
Gruß
Heiko
Vielen Dank Heiko! Das hast du absolut richtig erkannt. Bei den Wendeplatten fehlt die Schneide oben.

Wenn ich mich nun zurückerinnere hatte ich die Platten glaube auch zu meinem Bündigfräser mit Ring oben (nicht am Schaft) gekauft. Das macht dann auch Sinn, da hier keine Schneide auf den kurzen Seiten benötigt wird. Naiverweise habe ich die dann wohl einfach in den Falzkopf eingesetzt.

Ich werde mir mal einen Satz von den richtigen Wendeplatten holen und hier noch einmal berichten. Aber ich schätze das Rätsel sollte damit gelöst sein. Nochmals danke an alle!
 

Tilia

ww-robinie
Registriert
29. Juni 2009
Beiträge
738
Ort
Nähe KA
Also gut. Manchmal verrennt man sich anscheinend in eine eigene fehlerhafte Argumentation, und hält trotzdem dran fest, und sei es einfach um wenigstens etwas recht zu behalten...

Hinzu kommt im Onlineaustausch, dass man sicherlich auch noch im ein oder anderen Punkt, wie Details oder auch bestimmte Fachbegriffe, schnell auch mal ein Stück weit aneinander vorbei redet.

Spätestens wenn sich andere Stimmen nach und nach mehren siehe @uli2003 @Testlabor @Kerstenk , sollte man dann vielleicht schon mal anfangen sich selbst zu hinterfragen.

Insofern will ich hier einfach mal mit einem "Okay, wieder mal bisschen was hinzu gelernt." die Nebeniskussion von mir her beschließen. Und werde den HM Fräsern zukünftig ein bisschen was mehr zutrauen.

Wobei ich natürlich trotzdem weiterhin versuchen werde mit den Fräsern zu spanen und nicht zu schmoren. Und bei fehlerhaften Fräsbildern werde ich weiterhin auch kritisch auf Werkzeug und das Werkzeugmaterial schauen.

Schönes Wochenende
 

Kerstenk

ww-robinie
Registriert
27. Februar 2022
Beiträge
3.348
Ort
Greifenstein
Wobei ich natürlich trotzdem weiterhin versuchen werde mit den Fräsern zu spanen und nicht zu schmoren. Und bei fehlerhaften Fräsbildern werde ich weiterhin auch kritisch auf Werkzeug und das Werkzeugmaterial schauen.
bei Fräser in Oberfräsen wird gerne der Fehler gemacht, volle Drehzahl. Rein rechnerisch, wenn man also die Schnittgeschwindigkeit einhalten will, ist das auch richtig. Aber nur wenn man dann auch den Verschub so wählt das es wieder passt, nur die ist in aller Regel nicht zu realisieren. Da ein Fräser nur eine bestimmte Anzahl an Schnitten leisten kann und dann stumpf wird, kann man sich ausrechnen wie weit man mit ihm kommt. Wählt man einen hohen Vorschub, oder einen langsamen.
Hier fräse ich mir 7m/min Vorschub bei 16.000u/min in 9mm Sperrholz, dafür nutze ich einen VHM‑Fräser, der nun 2000lfm hinter sich hat, so wie es aussieht, wird er noch mal so lange halten. Würde ich deutlich langsamer fahren im Vorschub, wäre seine Lebensdauer auch deutlich kürzer, außer ich ginge in der Drehzahl entsprechend runter. Um mit gleicher Anzahl an Schnitten pro Schneide und cm, was aber dann wahrscheinlich mit Qualitätsverlusten einherginge, vom Zeitfaktor mal abgesehen.

Ich gehe immer nach dem Motto vor, Drehzahl so hoch wie nötig, so niedrig wie möglich, auch mit der Oberfräse/Kantenfräse.
 
Oben Unten